
 EN

Mga Mini Air Operated Pinch Valve
Cat:Air Operated Pinch Valve
Nag-aalok ang mga air Operated pinch valve ng natatangi at cost-effective na solusyon para sa mga problema sa pagkontrol ng fluid. Ang sikreto ...
See DetailsHilahin ang isang swing check valve mula sa isang tailings discharge line pagkatapos ng walong buwang serbisyo at ang pinsala ay bihirang sorpresa. Ang hinge pin ay pagod na hugis-itlog, ang disc face ay may maliwanag na erosion crescent kung saan ang mga solido ay iniipit sa pagitan ng disc at upuan, at ang downstream flange ay nagpapakita ng pitting pattern ng paulit-ulit na water hammer. Ang bawat isa sa mga depektong iyon ay nakikita na tatlong buwan na ang nakaraan.
Nabigo ang pagpapanatili ng check valve sa karamihan ng mga halaman para sa isang istrukturang dahilan: ang balbula ay nakaupo sa isang linya na walang isolation valve sa itaas ng agos, walang bypass at walang test port, kaya ipinagpaliban ang inspeksyon hanggang sa masira ang isang bagay. Ang praktikal na pag-aayos ay ituring ang check valve bilang isang asset na sinusubaybayan ng kondisyon mula sa araw na ito ay na-install, at tanggapin na sa abrasive na tungkulin ang pinaka-ekonomikong diskarte ay kung minsan ay hindi naaayos.
Ang konklusyon, sa harap
Ang check valve ay may apat na suot na ibabaw at isang non-wearing failure mode. Ang pag-alam kung alin ang nakakasira ay nagsasabi sa iyo kung gaano kadalas dapat buksan ang linya, at kung anong mga ekstrang bahagi ang nabibilang sa istante.
Ang disc ay hindi kailanman nakaupo nang perpekto sa serbisyo ng slurry. Ang isang pelikula ng mga solid ay nakaupo sa pagitan ng disc at upuan sa bawat pagsasara, at ang bawat cycle ay humahadlang sa isang bahagyang mas malawak na landas ng contact. Kapag lumawak na ang banda na iyon sa humigit-kumulang 20 porsiyento ng orihinal na lapad nito, nagiging tuluy-tuloy ang pagtagas sa halip na pasulput-sulpot.
Ang mga disenyo ng swing at dual-plate ay may dead volume sa likod ng elemento ng pagsasara. Ang mga magaspang na particle ay tumira doon, umiikli ang paglalakbay sa disc, at ang balbula sa kalaunan ay bahagyang nakabukas. Karaniwang nakikita ito ng mga operator bilang isang pump na hindi mananatili sa prime sa halip na isang valve fault.
Ang bawat pagsasara ay naglo-load ng pin. Lumalabas ang wear bilang disc tilt, na gumagawa ng hindi pantay na pagkakadikit sa upuan at nagpapabilis ng pagguho sa isang gilid lamang. Ang clearance ng pin ay madaling sukatin gamit ang isang micrometer at ito ang nag-iisang pinakamahusay na tagapagpahiwatig ng natitirang buhay ng serbisyo.
Ang isang metal disc na nagsasara laban sa reverse flow sa 3 m/s ay maaaring makabuo ng pressure spike nang ilang beses sa presyon ng linya. Ang katibayan ay karaniwang lumilitaw sa ibaba ng agos sa mga flanges, suporta at welds, hindi sa mismong katawan ng balbula, kung kaya't ang pinsala sa slam ay madalas na maling natukoy bilang isang problema sa piping.
Ang mga disenyo ng lift, axial at bola ay umaasa sa isang spring o isang elastomer upang ibalik ang pagsasara. Ang pag-atake ng init at kemikal ay nagpapatigas sa elastomer, ang spring ay nawawalan ng preload, at ang balbula ay nagsisimulang magdaldalan. Maririnig ang daldalan, ngunit sa oras na ito ay sapat na upang mapansin, ang upuan ay nasira na.
Inihahambing ng talahanayan sa ibaba ang limang disenyo na kadalasang tinutukoy sa mga linya ng proseso. Ipinapalagay ng mga agwat ang malinis, mababang cycle na serbisyo; i-multiply ng 0.4 hanggang 0.6 kung saan ang mga solid ay lumampas sa 3 porsiyento ng timbang.
Paghahambing ng mga karaniwang disenyo ng check valve na ginagamit sa mga linya ng proseso at slurry. Tratuhin ang mga agwat bilang baseline ng pagpaplano at kumpirmahin ang mga ito laban sa sarili mong nasusukat na pagtagas at bilang ng ikot.
Ang mga rekord ng pagkabigo mula sa abrasive slurry duty ay nagpapakita ng pare-parehong pattern: ang balbula ay bihirang ang unang bahagi na nagrereklamo, at ang mga unang reklamo ay karaniwang iniuugnay sa pump. Ang pamamahagi sa ibaba ay sumasalamin sa mga sanhi ng pag-uulat ng mga maintenance team kapag ang isang check valve ay sa wakas ay nakuha para sa inspeksyon.
Apat na sukat ang nakakakuha ng karamihan nito bago mabigo. Ang pagkakaiba ng presyon sa buong balbula ay tumataas habang ang disc ay ganap na huminto sa pagbukas. Ang isang acoustic closure signature ay umiikli habang ang disc ay nag-hang. Ang reverse-flow volume, na tinatantya mula sa isang pump stop test, ay lumalaki nang may pagtagas sa upuan. Umuusbong paitaas ang clearance ng bisagra bago ang disc ay nakikitang tumagilid. Wala sa mga ito ang nangangailangan ng outage; lahat ng apat ay nangangailangan na ang mga isolation valve, test point at access platform ay pinlano sa yugto ng disenyo.
Ang mga check valve ay mabigat na puro sa mga aplikasyon kung saan malinis ang medium at mataas ang halaga ng reverse flow. Ang paghahati sa pagitan ng mga sektor ay nagpapaliwanag kung bakit ang isang agwat ng pagpapanatili ay hindi maaaring ilapat sa isang planta.
Ang bahagi ng pagmimina ang siyang lumilikha ng kaguluhan. Ang mga check valve ay tinukoy sa pagmimina dahil ang kahihinatnan ng reverse flow sa isang sump o pampalapot ay seryoso, ngunit ang medium sa mga linyang iyon ang mismong sumisira sa balbula. Ang check valve na nagpoprotekta sa malinis na water circuit ay maaaring tumakbo nang maraming taon sa taunang inspeksyon. Ang parehong balbula sa isang cyclone feed o tailings line ay maaaring mangailangan ng pansin sa loob ng isang kampanya, kaya naman ang mga slurry operator ay lalong nagtatanong kung ang check valve ay kabilang sa linya.
Kung ang isang check valve ay nabuksan nang tatlong beses sa isang taon sa parehong abrasive na tungkulin, ang halaga ng pagpapanatili ay lumampas na sa halaga ng proteksyon na ibinibigay nito. Tatlong alternatibo ang sulit na suriin, depende sa kung ano talaga ang ini-install ng check valve upang maiwasan.
Ang una ay tanggalin ang non-return function at palitan ito ng full-bore isolation valve kasama ang sequenced shutdown. Ang isang pinch valve ay nababagay sa papel na ito dahil ang elastomer sleeve ay ang tanging basang bahagi: walang upuan, walang bisagra, walang lukab at walang clearance para sa mga particle na mapasok. Kapag ang manggas sa kalaunan ay nagsuot, ito ay papalitan sa lugar nang hindi inaalis ang katawan mula sa linya. Para sa mga halaman na naghahambing ng rutang ito laban sa isang lined na disenyo ng diaphragm, ang mga trade-off sa pagtagas, buhay ng pagkasuot at paghawak ng mga ekstra ay itinakda sa ito pinch valve versus diaphragm valve paghahambing para sa tungkulin sa pagmimina . Ang parehong lohika ay umaabot sa kabuuan ng full-bore pinch valve range , kabilang ang mga configuration ng open-body at closed-body.
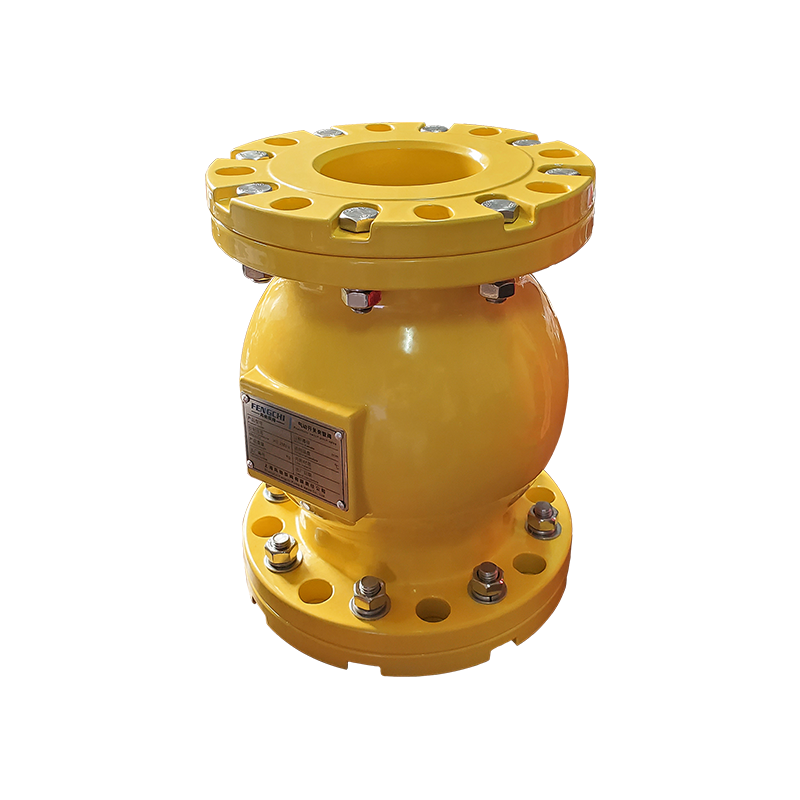 Karaniwang Air Operated Pinch Valve Nominal Diameter: DN15~DN2000, 1/2 ”~84”in Tingnan ang Produkto →
Nalalapat ang pangalawang opsyon kung saan kinakailangan pa rin ang positibong shut-off sa isang slurry na header. Ang slurry knife gate valve ay nagbibigay ng full-bore, cavity-free flow path at isang shearing action na pumuputol sa mga settled solid sa pagsasara, kaya ang isolation point ay hindi maging settling zone. Ang paglalakbay sa gate at ang kondisyon ng upuan ay sinusuri mula sa labas ng linya, na nag-aalis ng pangangailangan na masira ang isang flange para lang makita kung ang balbula ay nagse-sealing.
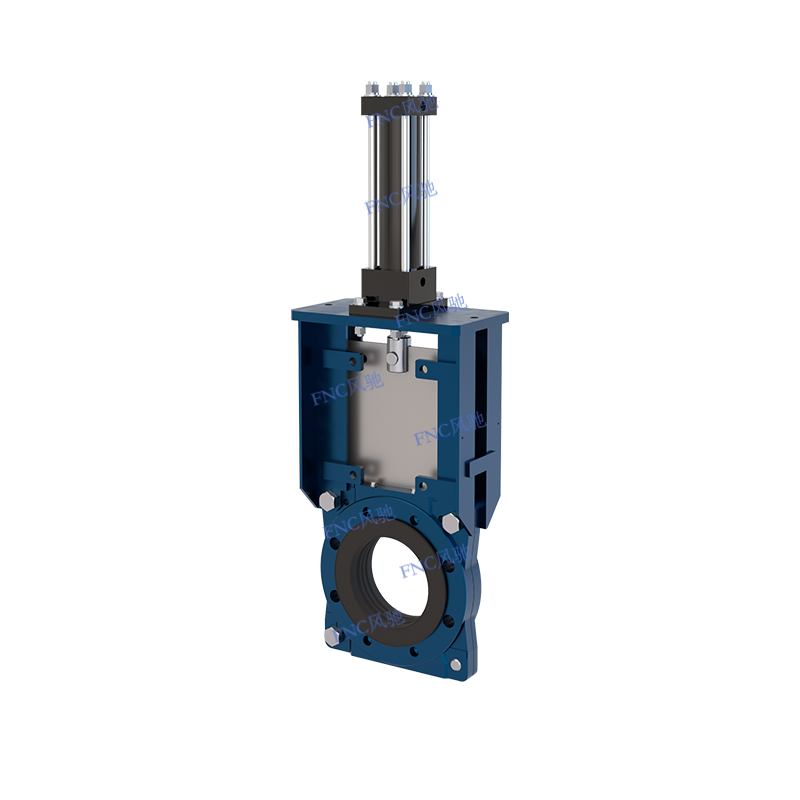 KGV-D knife gate valves Nominal na Diameter: DN50 ~ DN1500 Tingnan ang Produkto →
Ang ikatlong opsyon ay nag-aalis ng problema sa upstream. Ang isang peristaltic hose pump ay walang mga panloob na check valve: ang hose ay ang tanging basa na bahagi, ang pump ay self-priming, at ito ay pinahihintulutan ang dry running. Sa mga linya ng pagsipsip kung saan ang foot valve o suction check valve ay patuloy na nabubulok, ang pagpapalit ng elemento ng pump ay kadalasang mas mura kaysa sa pagpapanatili ng balbula na nagpapakain dito.
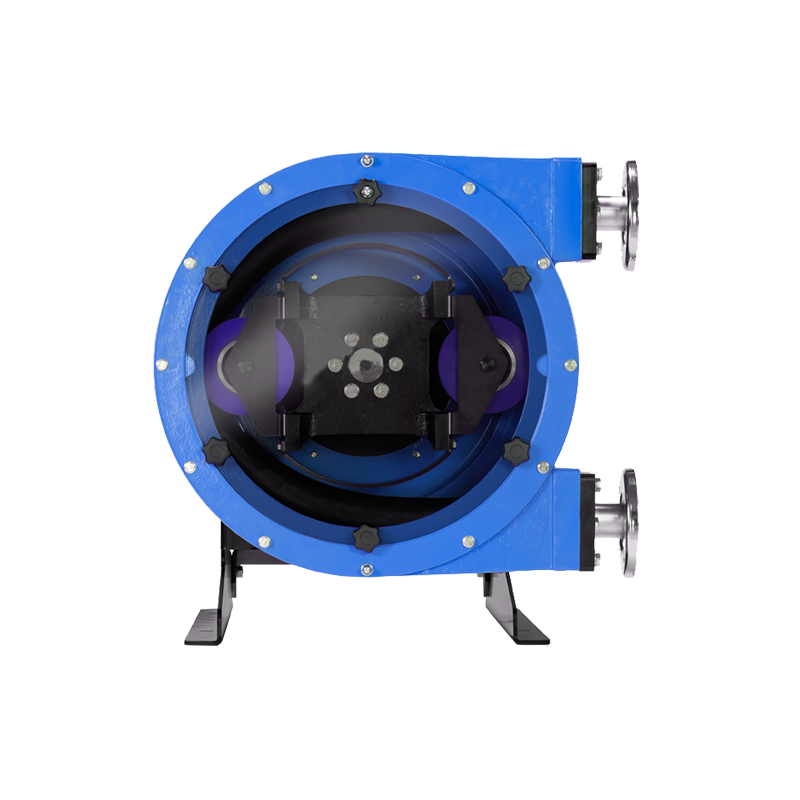 Rollers Hose Pump Nominal na Diameter: DN10~DN150 Tingnan ang Produkto →
Kapag ang pag-aayos ay ang tamang tawag, pinapanatili ng pamamaraan sa ibaba ang interbensyon na maikli at ang mga rekord ay kapaki-pakinabang.
1. Ihiwalay at i-verify
I-double block at dumugo, kumpirmahin ang zero pressure sa drain, pagkatapos ay ilapat ang lockout at tagout. Sa mga linya ng slurry, i-flush bago buksan ang anumang flange.
2. Itala ang baseline
Mag-log body markings, seat material, spring rating, orientation at flange condition, at kunan ng larawan ang disc at upuan bago linisin. Itinatago ng mga post-clean na litrato ang ebidensya.
3. Sukatin sa halip na tasahin
Suriin ang lapad ng banda ng contact sa upuan, disc lift, at hinge-pin clearance gamit ang micrometer. Itala ang mga numero laban sa nakaraang pagbasa, hindi laban sa isang opinyon.
4. Linisin at suriin ang lukab
Alisin ang mga naka-pack na solid mula sa patay na volume, pagkatapos ay hanapin ang mga erosion grooves, pitting at anumang senyales na ang disc ay nakikipag-ugnayan sa katawan.
5. Magpasya na ayusin o palitan
Palitan sa halip na i-refurbish kapag ang pagguho ng upuan ay lumampas sa humigit-kumulang 20 porsiyento ng lapad ng contact, o kapag ang hinge-pin clearance ay lumampas sa limitasyon ng tagagawa. Mabilis na mabibigo muli ang re-machined na upuan sa isang pagod na pin.
6. I-install muli nang tama
Kumpirmahin ang flow arrow laban sa aktwal na direksyon ng daloy, gumamit ng bagong gasket, at sundin ang bolt torque sequence. Karamihan sa mga "bagong" check valve failure sa loob ng isang linggo ay bumabalik sa orientation o torque.
7. Ibalik ang data
Ilagay ang pin clearance, seat band width at cycle count sa maintenance system. Kung wala ang trend, ang susunod na agwat ng inspeksyon ay isang hula.
Ang isang plano sa pagpapanatili ay kasing ganda lamang ng mga papeles sa likod nito. Para sa mga industriyal na balbula sa mga lugar ng pagmimina at proseso, panatilihing tumugma ang mga seat kit, hinge pin, spring at gasket sa eksaktong trim na naka-install. Ang mga bahagi ng elastomer ay may mga shelf life na sinusukat sa mga taon, hindi mga dekada, at ang manggas o selyo na nakalagay sa isang mainit na bodega ay mabibigo nang mas maaga kaysa sa iminumungkahi ng rekord ng serbisyo nito. I-rotate ang stock nang naaayon.
Ang dokumentasyon ay dapat na tipunin sa pagbili, hindi pagkatapos ng pagkabigo. Ang mga sertipiko ng materyal, mga rekord ng pagsubok sa presyon sa 1.5 beses na presyon ng disenyo, ang elastomer batch traceability at deklarasyon ng pagsang-ayon para sa mga na-export na kagamitan ay ang mga dokumentong hihilingin ng isang auditor o insurer. Kung saan nagpapatakbo ang isang planta sa ilalim ng ISO 9001, ISO 14001 at ISO 45001, ang parehong mga rekord ay sumusuporta sa kalidad, kapaligiran at kaligtasan sa trabaho nang sabay-sabay, kaya ang isang disiplinadong gawain sa pag-file ay sumasaklaw sa tatlong obligasyon. Para sa mga kagamitang ipinadala sa EU, ang pagmamarka ng CE at mga deklarasyon ng RoHS ay dapat maglakbay kasama ang balbula sa halip na hilingin pagkalipas ng ilang buwan.
Panghuli, planuhin ang kapaligirang bahagi ng trabaho. Patuyuin at i-flush bago masira ang isang flange, kunin ang volume ng flush sa halip na i-discharge ito sa grado, at itapon ang pagod na elastomer at metal trim sa tamang daloy ng basura. Sa mga linya ng slurry ito ay mas malaking volume kaysa sa inaasahan ng karamihan sa mga tagaplano, at ito ang bahagi ng pamamaraan na madalas na nilaktawan sa ilalim ng presyon ng produksyon.
Bumalik sa linya ng mga tailing mula sa pagbubukas. Hindi nabigo ang balbula dahil hindi maganda ang pagkakagawa nito. Nabigo ito dahil walang sinuman ang maaaring ihiwalay ito, walang sumukat sa hinge pin, at ang medium ay hindi kailanman tugma sa isang swing disc at isang metal na upuan. Ayusin ang paghihiwalay at ang mga test point, ilagay ang mga sukat sa isang trend, at panatilihin ang check valve kung saan ito tunay na nabibilang. Kahit saan pa, ang pinakamurang maintenance ay ang balbula na hindi mo na kailangang buksan.
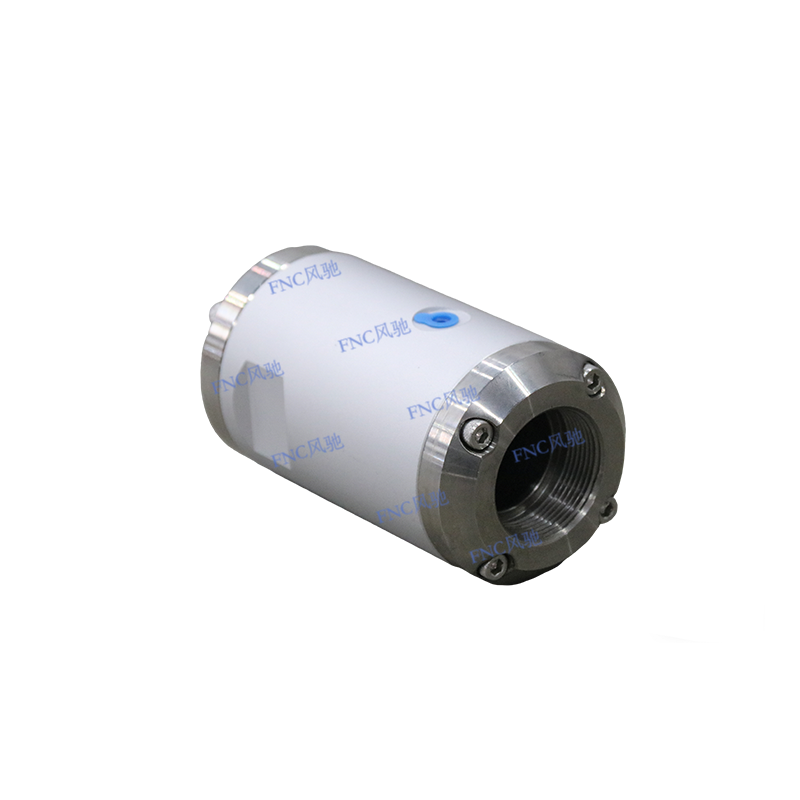
Nag-aalok ang mga air Operated pinch valve ng natatangi at cost-effective na solusyon para sa mga problema sa pagkontrol ng fluid. Ang sikreto ...
See Details
Nag-aalok ang mga air Operated pinch valve ng natatangi at cost-effective na solusyon para sa mga problema sa pagkontrol ng fluid. Ang sikreto ...
See Details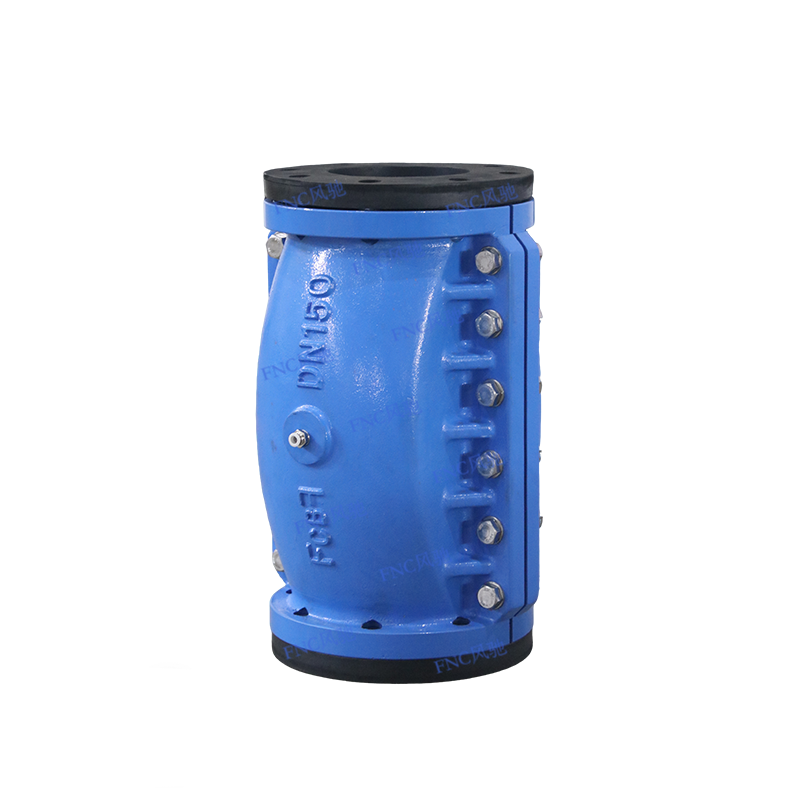
Nag-aalok ang mga air Operated pinch valve ng natatangi at cost-effective na solusyon para sa mga problema sa pagkontrol ng fluid. Ang sikreto ...
See Details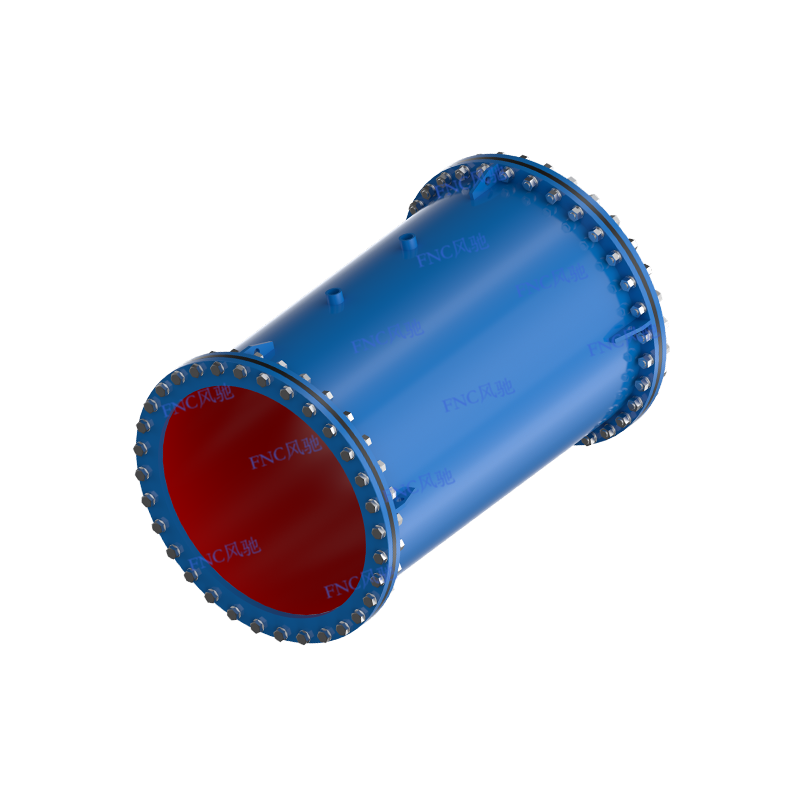
Nag-aalok ang mga air Operated pinch valve ng natatangi at cost-effective na solusyon para sa mga problema sa pagkontrol ng fluid. Ang sikreto ...
See Details
Ang prinsipyo ng pagpapatakbo ng FNC® enclosed pinch valve ay diretso. Kapag nasa bukas na posisyon, ang balbula ay nagbibigay ng isang full-bor...
See Details
Ang FNC Slurry Knife Gate Valve ay katugma sa iba't ibang actuator. Ang pangunahing katawan nito ay itinayo mula sa mga materyales tulad ng...
See Details
Phone: +86-136 7173 4086

Tel: +86-563 5033 866

Email: red@pinchvalves.com.cn
Address:
Copyright© 2025 Anhui Fengchi Pump Valve Manufacturing Co., Ltd.
Custom na High Pressure Pinch Valve